Faca industrial para borracha: tipos de lâminas e melhores práticas de corte no setor de elastômeros e pneumático
Cortar borracha é cortar um material que reage ao corte. Em vez de se separar de forma limpa sob a lâmina, o elastômero comprime, estica e retorna à forma original, e esse comportamento elástico, somado ao atrito e ao calor gerados pelo gume, explica a maior parte dos defeitos que aparecem em linhas de corte da indústria de borracha, de autopeças e de pneumáticos. A faca industrial para borracha precisa ser pensada para esse comportamento, e este artigo apresenta os tipos de lâmina e as práticas que ajudam a cortar sem deformar o material.
Por que a borracha exige uma abordagem própria
O primeiro fator é a elasticidade. Quando o gume pressiona a borracha, o material cede antes de ser cisalhado, e a borda do corte pode sair abaulada, com a dimensão final fora da tolerância mesmo com a máquina bem regulada. Esse efeito varia com a dureza do composto, medida na escala Shore A: borrachas mais macias deformam mais sob o gume, enquanto as mais duras exigem mais esforço de corte.
O segundo fator é a aderência. Compostos macios ou ainda não vulcanizados tendem a grudar na lateral da lâmina, o que aumenta o atrito e atrapalha a saída do material. O terceiro é a abrasividade, porque cargas de reforço como o negro de fumo e a sílica desgastam o gume com rapidez, e porque produtos como pneus e mangueiras trazem lonas têxteis ou cordonéis metálicos que submetem a lâmina a esforços diferentes dentro do mesmo corte.
De onde vem o calor e por que ele deforma
Parte do trabalho da lâmina se transforma em calor, tanto pelo atrito entre a faca e o material quanto pela deformação da própria borracha. Como a borracha conduz mal o calor, a energia fica concentrada na região do corte, e o resultado aparece como bordas amolecidas, material aderido à lâmina e superfície de corte com aspecto de queimado. Em compostos crus, o calor excessivo ainda pode provocar uma pré-vulcanização localizada na borda, o que compromete as etapas seguintes do processo.
O gume cego agrava o quadro, porque exige mais força, gera mais atrito e, portanto, mais calor. Cria-se um ciclo em que o desgaste produz calor e o calor acelera o desgaste, e a forma mais eficiente de interrompê-lo é manter o gume em boas condições.
Tipos de faca industrial para borracha
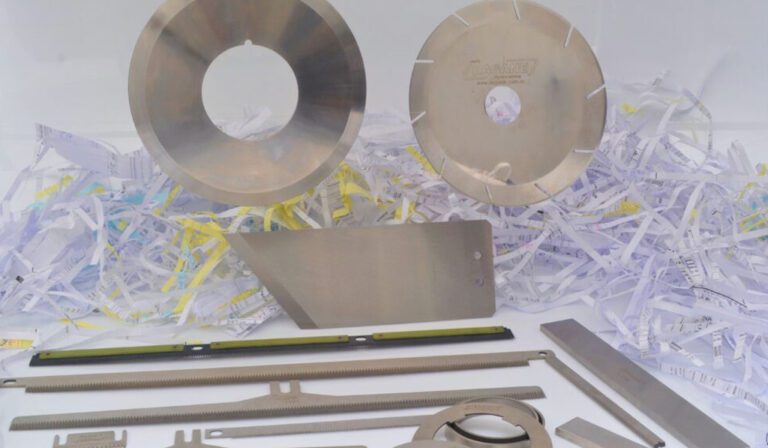
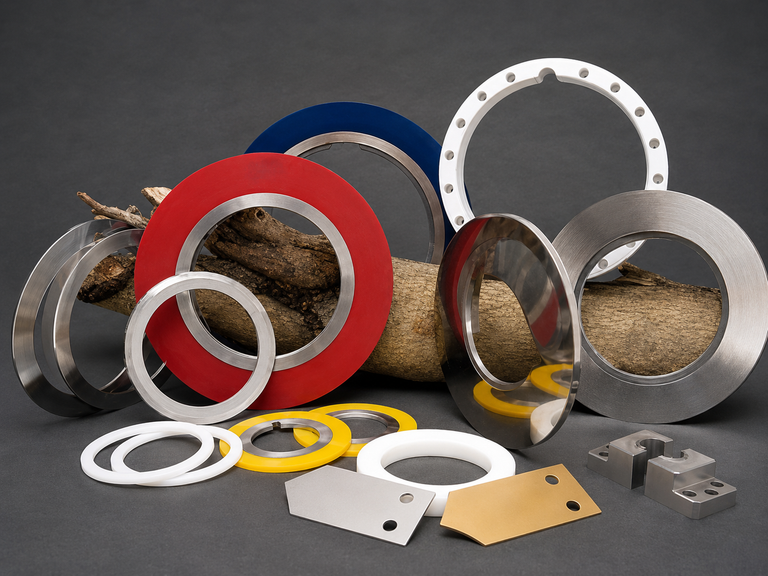
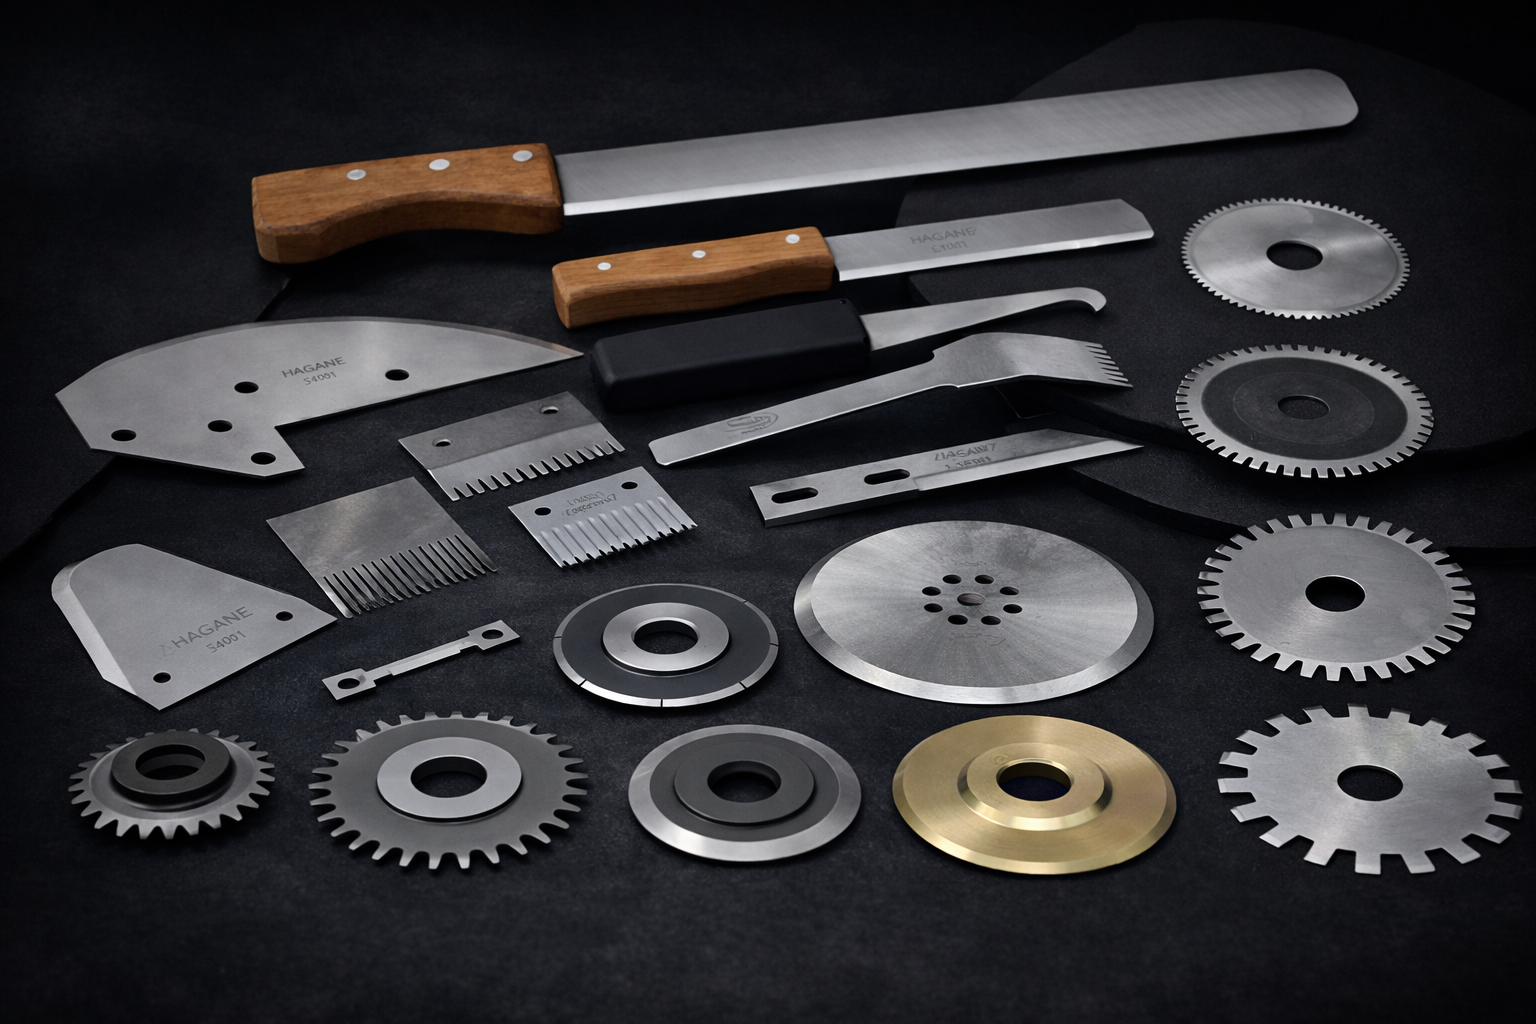
O portfólio de borracha da Hagane reúne os formatos mais usados nesse segmento, e cada um atende a um tipo de corte:
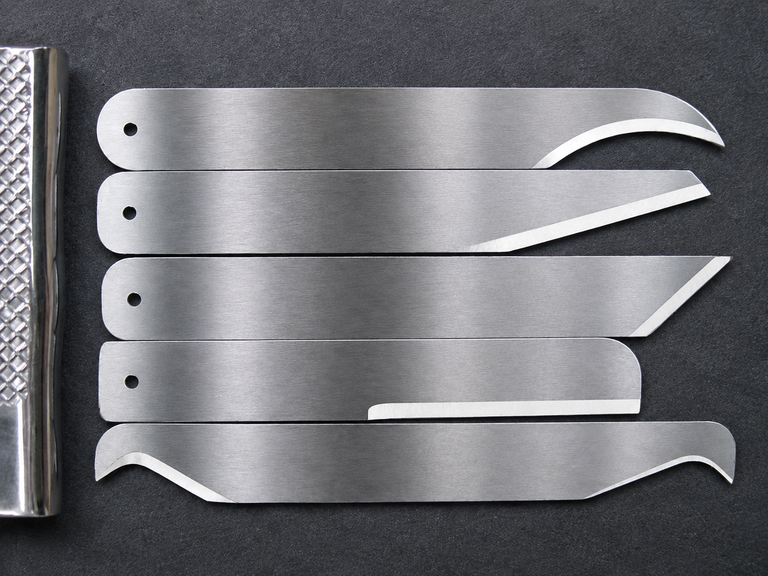
- Faca reta lisa: corte por cisalhamento em placas, mantas e tiras, com gume liso que entrega bordas mais limpas em compostos firmes.
- Faca reta dentada: o dentado ajuda a prender materiais macios ou escorregadios e reduz o deslizamento durante o corte.
- Faca circular dentada ou faca circular lisa: corte contínuo, em refile e fatiamento, com rotação que permite trabalhar em linhas de produção. A velocidade periférica influencia diretamente a geração de calor.
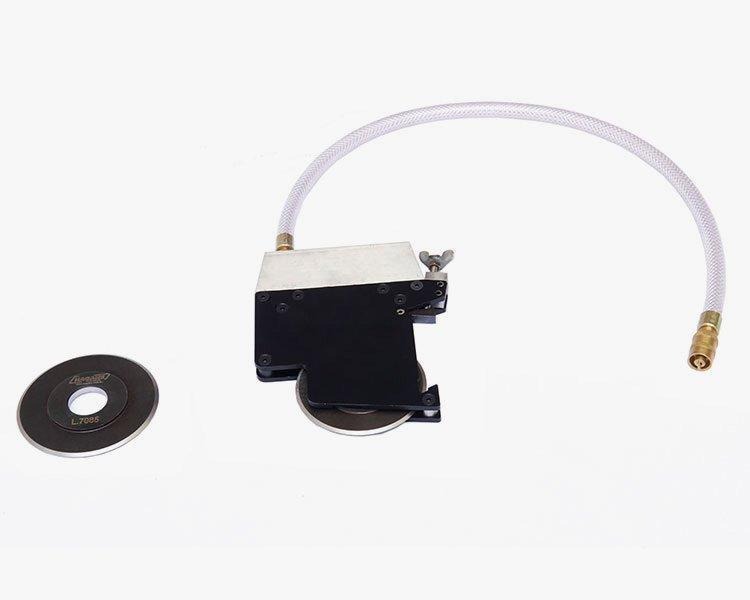
- Suporte e faca circular Cameron: conjunto voltado a máquinas que utilizam esse tipo de faca circular.
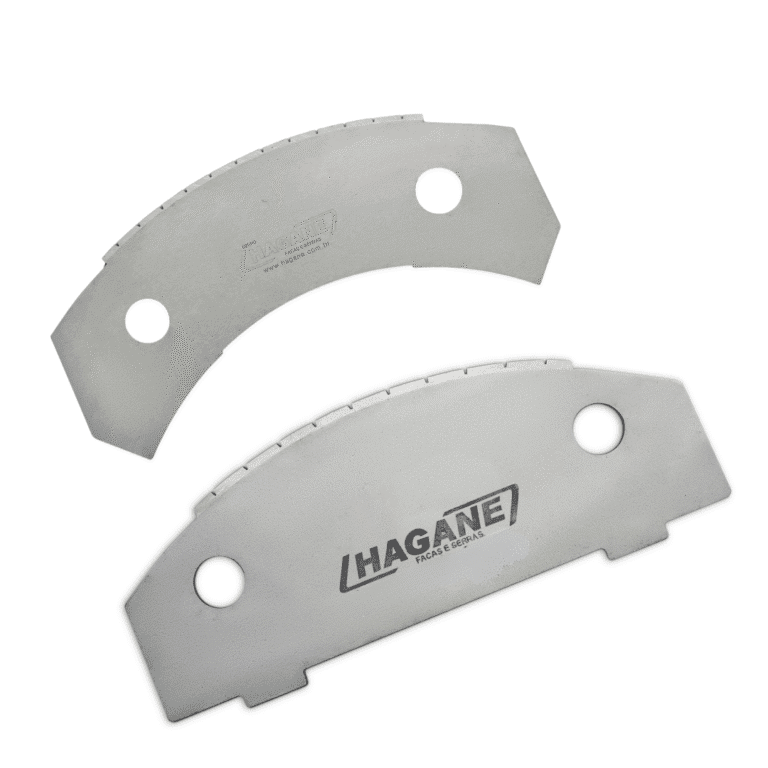
- Faca meia-lua: formato curvo que concentra a força de corte em um trecho do gume, usado em cortes por balanço.
- Faca manual e gancho: ferramentas de acabamento e rebarbação, como a remoção de rebarbas em peças moldadas.
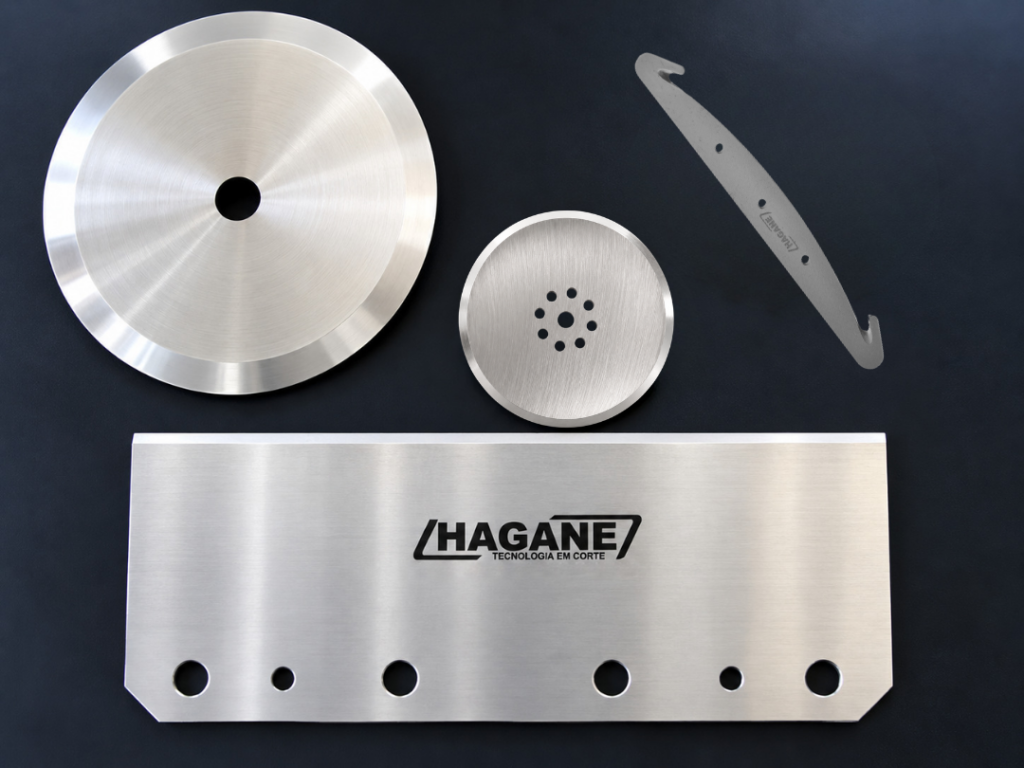
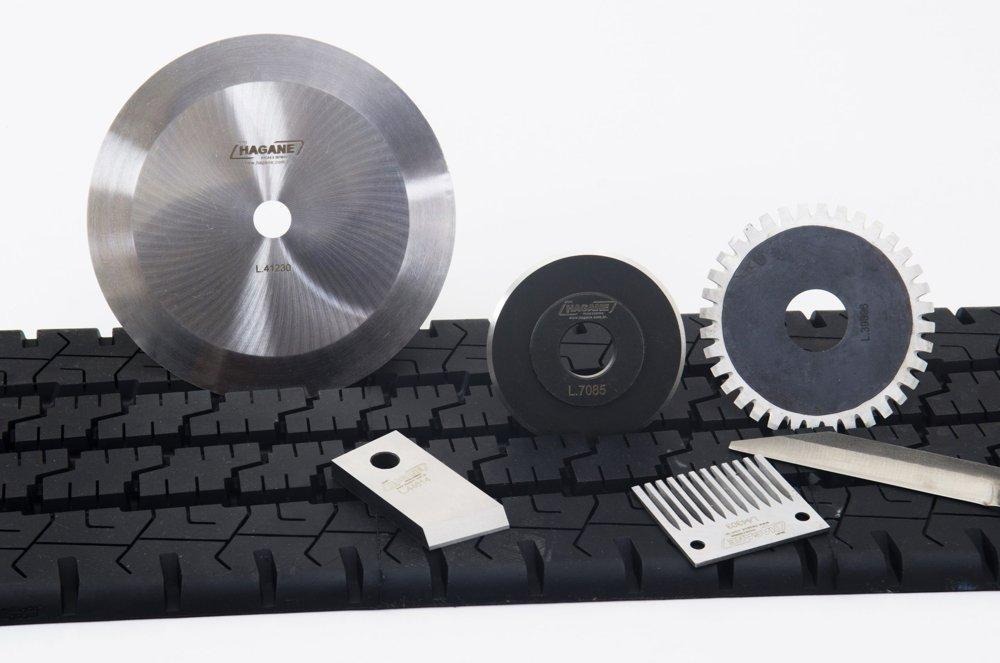
A escolha depende do tipo de corte, do formato do produto, da dureza do composto e do ritmo da linha. Em autopeças, em que predominam peças moldadas, vedações, buchas e perfis, as facas de acabamento e as retas costumam ter peso maior. Nas linhas de pneumáticos e artefatos extrudados e calandrados, entram com mais frequência as circulares e as retas de maior comprimento.
Geometria e material da lâmina
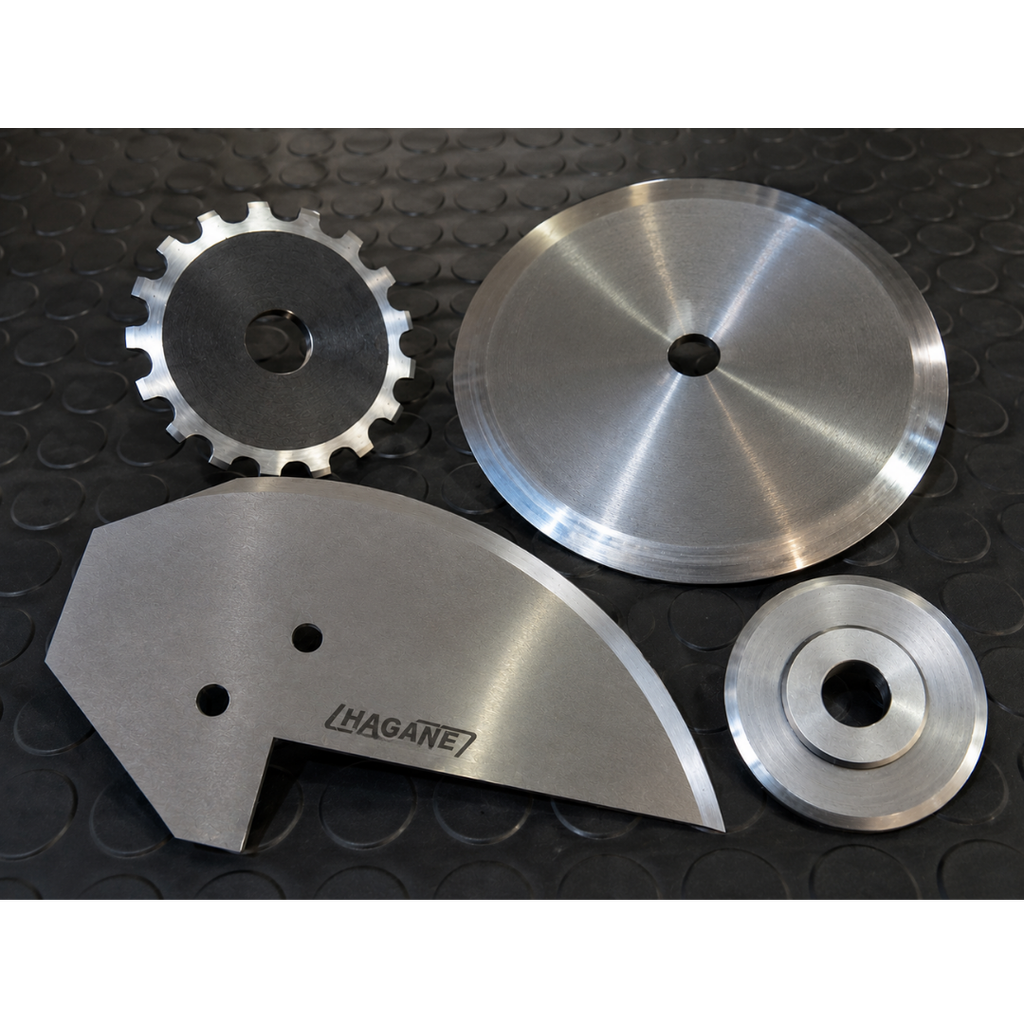
O ângulo do gume é uma escolha de compromisso. Um ângulo mais agudo reduz a força e o calor do corte, o que favorece a borracha, mas deixa o gume mais frágil e mais sujeito a lascar nos casos com reforço metálico. Já o ângulo mais robusto resiste melhor ao impacto, ao custo de um esforço maior.
Quanto ao material, a maioria das facas é fabricada em aço-ferramenta temperado, e a dureza deve ser ajustada para equilibrar resistência ao desgaste e tenacidade. Em aplicações com forte abrasão e ciclos longos, o metal duro é uma alternativa, e a Hagane inclui facas de metal duro em sua linha de produtos.
Parâmetros e rotina que mantêm o corte estável
Além da lâmina, alguns parâmetros de processo influenciam diretamente a deformação térmica: a velocidade de corte, a velocidade de avanço, a pressão de apoio do material e o uso de lubrificação, que em muitas operações com borracha é feita com água ou com solução apropriada sobre a lâmina. A fixação rígida da faca no suporte, com planicidade e alinhamento corretos, evita vibração e variação de corte ao longo do turno.
A manutenção completa o conjunto. Uma rotina de limpeza para remover resíduos de borracha e uma afiação programada, feita antes de o gume degradar, mantêm o esforço de corte estável e evitam que o calor volte a se acumular.
Quando solicitar faca industrial sob medida
É comum que uma faca de linha não atenda à necessidade, e nesses casos o caminho é a faca industrial sob medida, desenvolvida a partir dos dados da aplicação. As informações que mais ajudam o fornecedor são o tipo e o modelo da máquina, as dimensões da faca (diâmetro, furo, comprimento e espessura), o material cortado e sua dureza em Shore A, a presença de reforços, a velocidade de trabalho e a existência de lubrificação.
A Hagane desenvolve ferramentas de corte e conformação sob medida para a aplicação de cada cliente, também presta serviços de afiação e recuperação de facas e possui certificação ISO 9001 desde 2003. A empresa tem unidades em São Paulo, Campinas e Ibirité, em Minas Gerais.
Suas facas para borracha estão gerando bordas deformadas ou desgaste acima do esperado? Veja a linha de facas e lâminas para a indústria da borracha e envie os dados da sua aplicação pelo WhatsApp (11) 97205-9943 ou pelo e-mail info@hagane.com.br.